

Pulvercoating er en tør efterbehandlingsproces, hvor elektrisk ladede partikler af harpiks og pigment sprøjtes på en jordet del og derefter bages, indtil disse partikler smelter, flyder og hærder til en hård, kontinuerlig film. Det er det korte svar på spørgsmålet "hvad er pulverlakering?" Der er intet opløsningsmiddel, ingen flydende bærer og ingen afluftningstid. Belægningen kommer som et fast pulver og efterlader ovnen som en sej plastikhud, der ofte er flere gange tykkere end et enkelt lag våd maling.
Hvis du nogensinde har kørt en finger langs et cykelstel, et arkivskab eller aluminiumsrammen på et vindue og mærket en glat, let voksagtig overflade, har du allerede rørt ved pulverlakering. Det er en af de mest udbredte industrielle finish i verden, der beskytter alt fra elektriske kabinetter til landbrugsmaskiner.
Hvad er pulverlakering i almindelige vendinger
Kemisk er et belægningspulver en finmalet blanding af fire grupper af ingredienser: et harpiksbindemiddel, pigmenter og fyldstoffer, et hærdemiddel og en lille procentdel af tilsætningsstoffer såsom flowmodificerende midler, afgasningsmidler og UV-stabilisatorer. Intet i blandingen er flydende. Blandingen er fremstillet som et fast stof, formalet til en stramt kontrolleret partikelstørrelse og sendt i kasser eller fluidiserede beholdere.
Anvendelsen er i princippet enkel. Metaldelen jordes, en elektrostatisk pistol oplader pulverpartiklerne, når de forlader dysen, og de ladede partikler trækkes op på den jordede overflade, hvor de klæber, indtil ovnen gør sit arbejde. En fluid bed bruges i stedet til visse smådele og tunge trådgods. Den belagte del bevæger sig derefter gennem en ovn ved ca 180 til 200 grader Celsius i 10 til 20 minutter , afhængigt af kemien og delens masse.
To egenskaber adskiller pulverlakering fra våd maling. Først dannes filmen ved smeltning snarere end ved fordampning: Pulveret flyder ind i et kontinuerligt lag og tværbinder derefter til et termohærdende netværk. For det andet er der stort set intet opløsningsmiddel at frigive, så pulvere er formuleret som nul- eller næsten-nul VOC-materialer, og overspray, der mangler delen, kan opsamles og genbruges.
Hvad et belægningspulver faktisk indeholder
Formuleringer er forskellige efter anvendelse, men de fleste termohærdende pulvere følger en lignende opskrift. Tabellen nedenfor viser de typiske områder og det job, hver komponent udfører.
| Komponent | Typisk andel | Funktion |
|---|---|---|
| Harpiks bindemiddel | 50 til 70 procent | Danner filmen og sætter holdbarhed, fleksibilitet og udendørs ydeevne |
| Pigmenter og fyldstoffer | 20 til 40 procent | Giv farve, opacitet, hårdhed og omkostningskontrol |
| Hærdemiddel | 2 til 10 procent | Reagerer med harpiksen under bagning for at tværbinde filmen |
| Tilsætningsstoffer | 1 til 5 procent | Styr flow, afgasning, glans, opladelighed og UV-stabilitet |
Sådan fungerer pulverlakeringsprocessen, trin for trin
- Forbehandling. Delen renses, affedtes og får en omdannelsesbelægning som jern- eller zinkphosphat, skylles derefter og tørres. Vedhæftning og korrosionsevne bestemmes her, ikke i ovnen.
- Anvendelse. Pulver sprøjtes med en corona- eller tribopistol, eller delen dyppes i et fluidiseret leje. Målfilmtykkelsen er normalt 60 til 120 mikrometer i et enkelt lag.
- Hærdning. Delen går ind i en konvektion eller infrarød ovn og holdes, indtil metallet når hærdevinduet specificeret af pulverleverandøren, typisk 10 til 20 minutter ved 180 til 200 grader Celsius.
- Køling og inspektion. Efter afkøling kontrollerer operatører filmtykkelse, glans, farve og vedhæftning og udbedrer eventuelle tynde områder.
Typer af pulverlakering
Termohærdende pulvere
Det er industriens arbejdsheste. Harpiksen tværbinder under hærdning og kan ikke gensmeltes, hvilket giver en hård, kemikaliebestandig film. De almindelige kemier er:
- Epoxy: fremragende kemikalie- og korrosionsbestandighed, men den kridter udendørs, så den bruges til indendørs dele og rørbelægninger.
- Polyester: standardvalget til udendørs eksponering, med god UV- og glansbevarelse.
- Hybrid epoxy-polyester: en omkostningseffektiv mellemting til indendørs dekorative dele.
- Polyurethan og akryl: specificeret, hvor udseende, hårdhed eller særlig kemisk resistens har betydning.
Termoplastiske pulvere
Nylon-, PVC-, polyethylen- og polypropylenpulvere smelter og flyder, men tværbinder ikke, så de bygger meget tykkere film, ofte 250 til 500 mikron. De er valgt til funktionelle belægninger på rør, ventiler og dele, der kræver slagfasthed frem for en dekorativ finish.
Pulverlakering versus flydende maling
Sammenligningen nedenfor afspejler, hvad vi ser på industrielle linjer. Pulver er ikke altid svaret, men på metaldele, der kan tage ovntemperaturen, vinder det som regel på holdbarhed per omkostningsenhed.
| Faktor | Pulverlakering | Flydende maling |
|---|---|---|
| Flygtige organiske forbindelser | Grundlæggende nul | 250 til 450 gram per liter |
| Overførselseffektivitet | 90 til 98 procent med genanvendelse | 30 til 60 procent |
| Enkelt lag tykkelse | 60 til 120 mikron | 20 til 40 mikron |
| Overspray | Samlet og genbrugt | Farligt affald |
| Kurstid | 10 til 20 minutter | Minutter til timer |
Afvejningerne er reelle. Pulver kan ikke bruges på varmefølsomme underlag som de fleste plastik og træ, farveændringer koster produktionstid, og meget tynde, ensartede film er sværere at opnå end med en sprøjtet væske.
Hvor pulverlakering bruges i dag
Brancheanalytikere har placeret det globale pulverlakeringsmarked i størrelsesordenen 12 til 15 milliarder USD, en vækst på omkring 4 til 6 procent om året. Efterspørgslen kommer fra en række forudsigelige sektorer:
- Biler og elektriske køretøjer: hjul, affjedringsdele, batteribakker og undervognskomponenter.
- Arkitektonisk aluminium: vinduesrammer, gardinvægge og beklædning, ofte specificeret til AAMA 2604 eller 2605 ydeevneniveauer.
- Hvidevarer og møbler: Vaskemaskinehuse, køleskabe, kontorborde og hylder.
- Landbrugs- og entreprenørudstyr: chassis, rammer og redskaber, der er udsat for slid og vejr.
- Elektrisk og telekom: kabinetter, skabe og skinneisolering.
- Jobbutikker og sportsudstyr: cykelstel, fitnessmaskiner og metallegetøj.
Bag finishen: Sådan males og klassificeres belægningspulver
Krudderet i pistolkassen startede ikke som pulver. Harpiks, pigment, fyldstof og additiver tørblandes og føres derefter ind i en dobbeltsnekkeekstruder, hvor de smeltes og dispergeres ved 90 til 110 grader Celsius. Det varme materiale presses til tynde flager, afkøles til en skør plade og brækkes til chips. Alt efter det punkt er et størrelsesreduktionsproblem, og det er her, kvaliteten af den endelige belægning i høj grad bestemmes.
Finslibning er hjertet i processen. Hammermøller håndterer det grove stadie, mens luftklassificeringsmøller og jetmøller producerer den færdige partikelstørrelsesfordeling. Fordi harpiksen blødgør ved 50 til 60 grader Celsius, skal møllen fjerne varme lige så hurtigt, som den skaber den, hvorfor luftstrøm og køledesign betyder lige så meget som rotorhastigheden.
 Luftklassificering Mill Produktpartikelstørrelse: D50 justerbar mellem 1,5 og 45 μm. Se produkt →
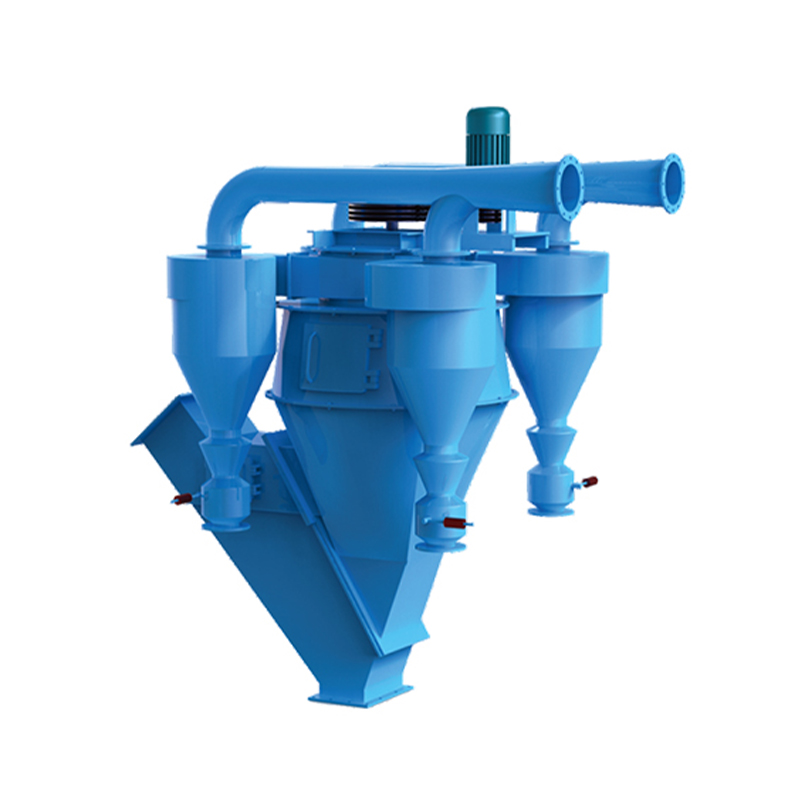
Klassifikation er den anden halvdel af jobbet. En pulverbelægning har typisk en gennemsnitlig partikelstørrelse på 30 til 45 mikron, med fine partikler under 10 mikron holdt på et minimum, og den grove hale over 100 mikron næsten elimineret. Fine partikler forårsager dårlig fluidisering og støvet påføring, mens grove partikler producerer appelsinskal og ujævne film. At holde et stramt skærepunkt er det, der adskiller et pulver, der sprøjter jævnt ved høj overførselseffektivitet, fra et pulver, der skaber afvisninger og efterbearbejdning. Hvis du vil se, hvordan dette skæringspunkt holdes i praksis, er vores note vedr hvordan en dynamisk pulverklassifikator fungerer går gennem mekanismen.
 Luftklassificering Produktpartikelstørrelse: D50 varierer fra 1 til 45 μm. Klassificeringseffektivitet: 60 % til 90 %. Produktionskapacitet: 1 til 60 t/t. Se produkt →
Nogle formuleringer har brug for et trin mere. Metalliske pigmenter, voks og ladningskontrollerende additiver er bundet til basispartiklerne, så de ikke kan adskilles under transport eller sprøjtning, og modifikationsmaskiner findes specifikt til denne opgave.
 Pulverlakering and modification machine Modifikatorer og materialer er præcist afmålt og jævnt tilsat i henhold til blandingsforholdet, hvilket sikrer øjeblikkelig nøjagtighed af blandingsforholdet. Dette giver mulighed for en hi... Se produkt →
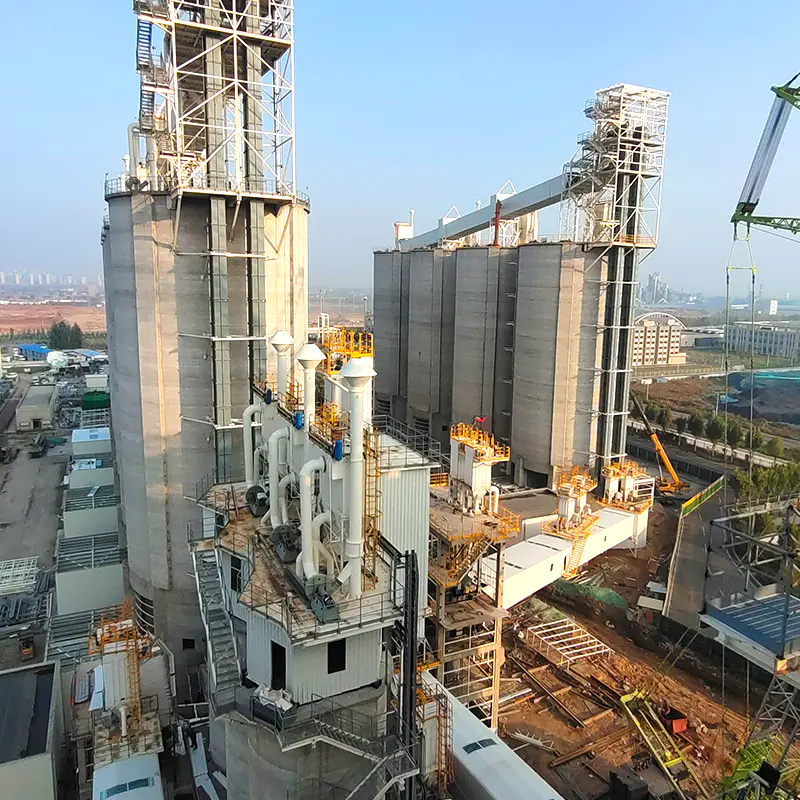
Det er jorden, vi arbejder på hver dag. Jiangsu JND har bygget udstyr til slibning, klassificering, tørring, støvopsamling og røggasbehandling siden 2002, understøttet af et provinsielt teknologicenter, langvarigt samarbejde med universiteter som Southeast University og Tongji University og ISO 9001, ISO 14001 og OHSAS 18001 certificering. Vores møller og klassificeringsapparater betjener pulverproducenter såvel som cement-, kemi-, kraft- og stålindustrien, og de samme tekniske spørgsmål dukker op i dem alle: hvor fint, hvor ensartet og hvor konsekvent.
Almindelige problemer med pulverlakering og deres årsager
De fleste defekter spores tilbage til tre variabler: forbehandling, filmtykkelse og varmehistorie. Tabellen nedenfor viser de fejl, vi oftest hører om.
| Defekt | Sandsynlig årsag | Praktisk løsning |
|---|---|---|
| Appelsinskal | Filmen er for tyk, groft pulver, hærder for hurtigt | Reducer output, stram partikelstørrelsesfordelingen, sænk rampen |
| Dårlig vedhæftning | Olie, skæl eller en svag omdannelsesbelægning | Gennemgå affedtnings- og fosfatstadier, kontroller skyllevandskvaliteten |
| Pinholes | Indespærret luft eller fugt, der slipper ud fra underlaget | Forvarm delen, brug et afgasningsadditiv, reducer filmtykkelsen |
| Farveskift | Overbagning eller ujævn ovnbelastning | Tjek metaltemperaturen, ikke kun ovnens lufttemperatur |
| Tynd dækning i hjørner | Faraday bur effekt | Lavere spænding, øg pistolafstanden, overvej tribo-opladning |
Få den rigtige pulverside af processen
Pulverlakering er en ligetil idé med en krævende forsyningskæde bag sig. Kemien bestemmer, hvordan filmen præsterer, men partikelstørrelsesfordelingen bestemmer, hvordan den sprøjtes, hvor meget overspray du genvinder, og hvor ofte din linje producerer rejekter. Et par mikrometer afdrift i den fine ende af fordelingen kan forvandle en glat linje til en omarbejdningslinje.
Hvis du producerer belægningspulver, eller hvis du behandler de mineralske fyldstoffer, der indgår i det, er valg af slibe- og klassificeringsudstyr med et stabilt skærepunkt den beslutning, du vil tage med størst vægt. Vores team har dimensioneret møller og klassificeringsapparater i mere end to årtier, og vi ser gerne på dit materiale, din målfordeling og din kapacitet, før vi anbefaler en konfiguration. Kom i kontakt med vores ingeniører og vi vil arbejde gennem tallene med dig.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588