

Pulvercoating fungerer ved elektrostatisk at oplade tørre polymerpartikler, sprøjte dem på en jordet del og derefter opvarme den del, indtil partiklerne smelter, flyder sammen og hærder til en kontinuerlig film. Intet fordamper under påføring, fordi pulveret er 100% fast , så resultatet er en sej, plastik-lignende hud, der er typisk 50 til 100 mikron tyk i en enkelt omgang - omtrent to til tre gange tykkelsen af et lag flydende maling.
Rent praktisk deler svaret sig i to halvdele: hvad der sker inde i coatingkabinen, og hvad der skete med pulveret længe før det nogensinde nåede sprøjtepistolen. De fleste, der stiller dette spørgsmål, vælger enten mellem pulver og maling eller fejlfinder en linje, der ikke holder en ensartet finish. Begge grupper har brug for de samme to fakta. Adhæsion kommer fra et elektrisk felt; holdbarhed kommer fra en kemisk tværbindingsreaktion i ovnen. Partikelstørrelse, forbehandling, jordforbindelse og genvinding af overspray eksisterer alle for at tjene disse to mekanismer.
Sådan fungerer pulverlakering i almindelige termer
En corona-sprøjtepistol placerer en højspændingselektrode ved spidsen, normalt et sted imellem 60 og 100 kV . Når trykluft skubber pulver forbi den elektrode, optager hver partikel en negativ ladning. Emnet er jordet, så det opfører sig som den modsatte pol af en magnet. Ladede partikler følger feltlinjerne til overfladen, og når de først lander, holder den resterende ladning dem der - i det mindste længe nok til, at delen kan nå hærdeovnen.
Nogle systemer bruger i stedet triboelektrisk opladning, hvor friktion mellem pulveret og pistolens indre løb overfører ladningen. Tribo-pistoler er populære til dele med dybe fordybninger, fordi de undgår Faraday-bureffekten, der forhindrer koronaladede partikler i at nå indersiden af snævre hjørner.
Varme afslutter arbejdet. I et termohærdende pulver reagerer harpiksen og hærderen i ovnen og danner et tværbundet netværk, som ikke smelter igen. Derfor modstår en korrekt hærdet pulverlakering langt bedre afslag, kemikalier og UV end de fleste lufttørrede malinger. Et termoplastisk pulver smelter derimod ganske enkelt og størkner igen, hvilket passer til tykkere film og applikationer, hvor efterbearbejdning betyder mere end opløsningsmiddelbestandighed.
De fem trin i en pulverlakeringslinje
Enhver industriel pulverlakeringsoperation, fra en lille jobbutik til en stor apparatfabrik, følger samme sekvens. Spring over eller forkort et trin, og fejlen viser sig måneder senere som afslag, blærer eller korrosionskryb.
- Forbehandling. Alkalisk affedtning, vandskylninger og en konverteringsbelægning - jernfosfat, zinkfosfat eller et kromfrit alternativ - skaber det kemiske anker til filmen. En velkørende forbehandlingslinje kan skubbe salt-spray ydeevne fra et par hundrede timer til langt over tusind.
- Maskering og jordforbindelse. Tråde, parringsflader og elektriske kontaktpunkter bliver maskeret, og hver bøjlekroge skal have ren metal-til-metal-kontakt. Et svagt underlag er en af de mest almindelige årsager til tynd, pletvis dækning.
- Anvendelse. Pistolen afsætter pulver, indtil filmen når måltykkelsen. Sprøjtekabine-overspray opfanges af en cyklon- eller patrongenvindingsenhed og blandes tilbage i foderet, hvilket er grunden til, at pulverlinjer rutinemæssigt genoprettes 95 % eller mere af materialet, der savner delen.
- Hærdning. Termohærdende pulvere har typisk brug for 180 til 200 °C i 10 til 20 minutter ved metaltemperatur, ikke kun ovnlufttemperatur. Underhærdning efterlader en film, der let ridser og pletter; overhærdning forårsager gulning og tab af glans. UV-hærdende pulvere forkorter dette trin dramatisk og åbner døren til varmefølsomme underlag.
- Køling og inspektion. Filmtykkelsesmålere, glansmålere, slagprøver og krydsskraveringskontrol af adhæsion bekræfter partiet, før det sendes. Måling efter at delen er afkølet undgår vildledende aflæsninger på en blød film.
Pulversiden: Sådan fremstilles belægningspulver
Belægningspulver er konstrueret, ikke kun malet pigment. Dens opskrift kombinerer et harpikssystem med hærdemidler, pigmenter, fyldstoffer, flyde- og udjævningsmidler, afgasningsmidler og små mængder voks. Hver ingrediens ændrer, hvordan pulveret opfører sig i pistoltragten, og hvordan filmen flyder ud i ovnen.
- Harpikssystemer: epoxy, polyester, epoxy-polyester hybrid, polyurethan og akryl
- Funktionelle additiver: udjævningsmidler, afgasningsmidler, matteringsmidler og dry-flow additiver
- Farvestoffer og effektpigmenter: organiske og uorganiske pigmenter, metalliske flager og glimmer
Fremstillingen starter med tørblanding, bevæger sig gennem en smelteekstruder ved ca. 90 til 120 °C og afkøler derefter smelten til flager. Disse flager pulveriseres og klassificeres til en kontrolleret partikelstørrelse, og først derefter pakkes det færdige pulver i kasser. Slibe- og klassificeringsstadiet afgør, om det endelige produkt sprøjter jævnt eller spytter og stiger.
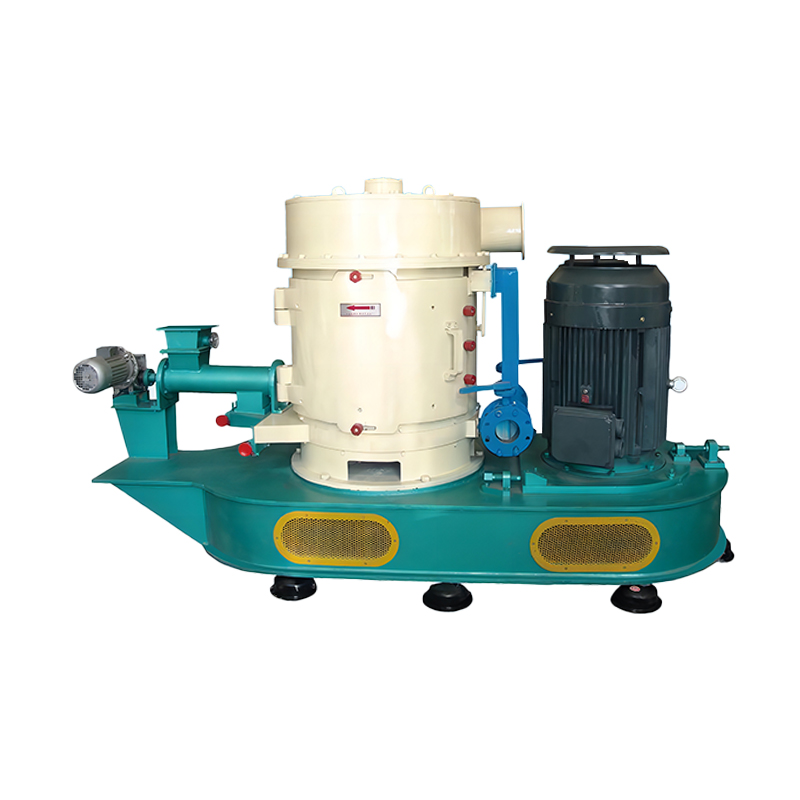
 Pulverlakerings- og modifikationsmaskine Modifikatorer og materialer er præcist afmålt og jævnt tilsat i henhold til blandingsforholdet, hvilket sikrer øjeblikkelig nøjagtighed af blandingsforholdet. Dette giver mulighed for en hi... Se produkt →
For bundne metalliske pulvere og specialeffektpulvere skal pigmentet smeltes på pulverpartiklerne i stedet for at blandes mekanisk. Det er en overflademodifikationsopgave, og det er præcis den slags proces, vi har pulverlakerings- og modifikationsmaskine blev udviklet til. Jiangsu JND Environmental & Energy Technology har bygget slibe-, klassificerings- og pulverbearbejdningsudstyr i Yancheng siden 2002, så vi har en tendens til først at se på en belægningslinje fra materialesiden.
Partikelstørrelse og fordeling: Den skjulte variabel
Spørg enhver erfaren coater, hvorfor den ene batch giver en spejlglat finish, og den næste ligner appelsinskal, og samtalen drejer sig normalt om partikelstørrelsesfordeling. Et godt elektrostatisk spraypulver har en mediandiameter på ca 25 til 45 mikron , med halerne omhyggeligt trimmet. Hvis du vil se, hvordan det skærepunkt styres mekanisk, bemærk vores branche hvordan en dynamisk pulverklassifikator fungerer går gennem adskillelsesprincippet.
| Brøk | Typisk størrelse | Effekt på påføring og finish |
|---|---|---|
| Grov hale | Over 100 mikron | Kraftig appelsinskal, ujævn film, lejlighedsvis pistolspyt |
| Arbejdssnit | 20 til 80 mikron | Stabil fluidisering, pålidelig opladning, glat hærdet film |
| Fin hale | Under 10 mikron | Støvning, dårlig fluidisering, lavere overførselseffektivitet, højere støvfare |
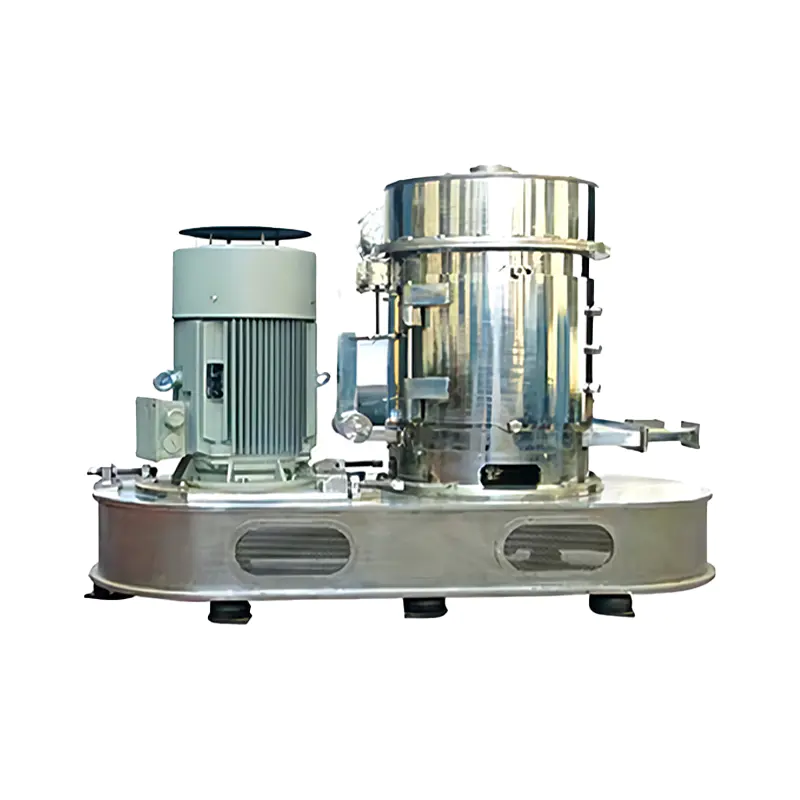
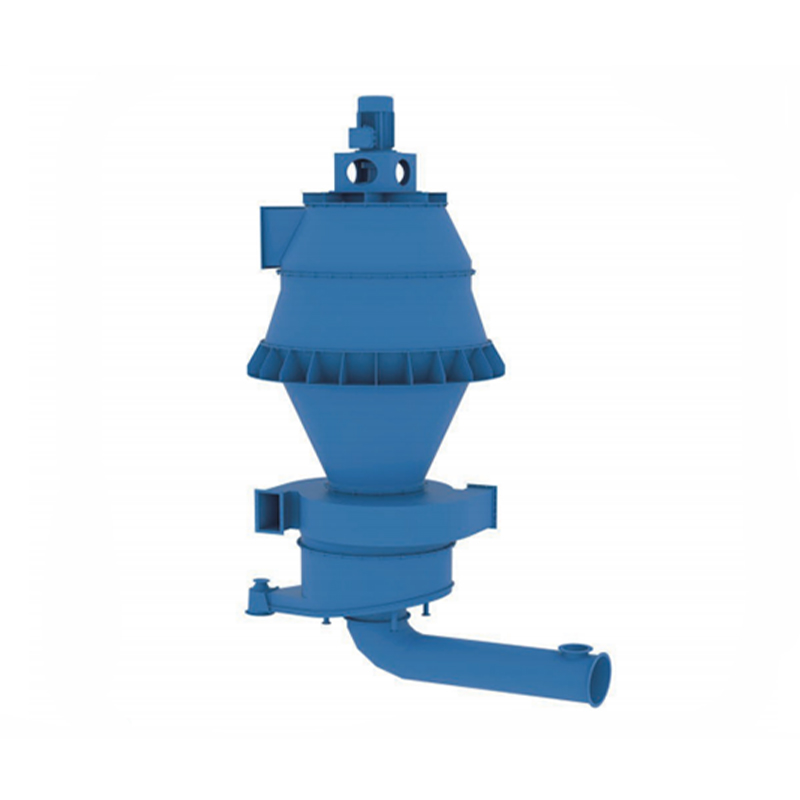 JSP ultrafin pulverklassificering For at reducere energiforbruget og forbedre systemets effektivitet i cementslibesystemer, er en kombineret semi-final slibeproces nu bredt anvendt. Den intelligente du... Se produkt →
At skære disse haler rent er et klassificeringsjob. Luftklassificeringsapparater og ultrafine roterende klassificeringsapparater lader en pulverproducent holde en tæt fordeling batch efter batch, hvilket reducerer mængden af genanvendelse, der skal blendes tilbage, og holder filmens udseende konsistent fra den ene levering til den næste.
Pulverlakering vs. våd maling
De to finish er ikke udskiftelige, og forskellene forklarer, hvorfor pulver dominerer så mange metal-finish linjer.
| Faktor | Pulverlakering | Flydende maling |
|---|---|---|
| Transportør | Ingen, 100% faste stoffer | Opløsningsmiddel eller vand |
| Film pr. lag | 50 til 100 mikron | 20 til 40 mikron |
| Flygtige emissioner | Tæt på nul | Afhænger af tørstofindholdet |
| Overspray | Genanvendelig og genanvendelig | Mest affald |
| Hærdning | Ovn eller UV-kur | Mulighed for omgivende eller lav bagning |
| Bedst passende underlag | Metaller, plus MDF og plast med specielle pulvere | Næsten ethvert underlag |
Hvor pulveret taber terræn er temperaturen. Hvis en del ikke kan overleve en ovn, vinder flydende maling stadig, medmindre et UV-hærdeligt eller lavtemperaturpulver er tilgængeligt for det pågældende underlag.
Støv, sikkerhed og genopretningsløkken
Fint organisk pulver er brændbart, og enhver belægningsoperation bør behandle det på den måde. Standdesign, jordingskontinuitet, ledende kanalføring og eksplosionsudluftning er underlagt standarder som NFPA 652 og 654 i Nordamerika og ATEX-direktiverne i Europa. Operatører bør også holde øje med, om der ophobes pulver på afsatser og lysarmaturer, hvor sekundære begivenheder starter.
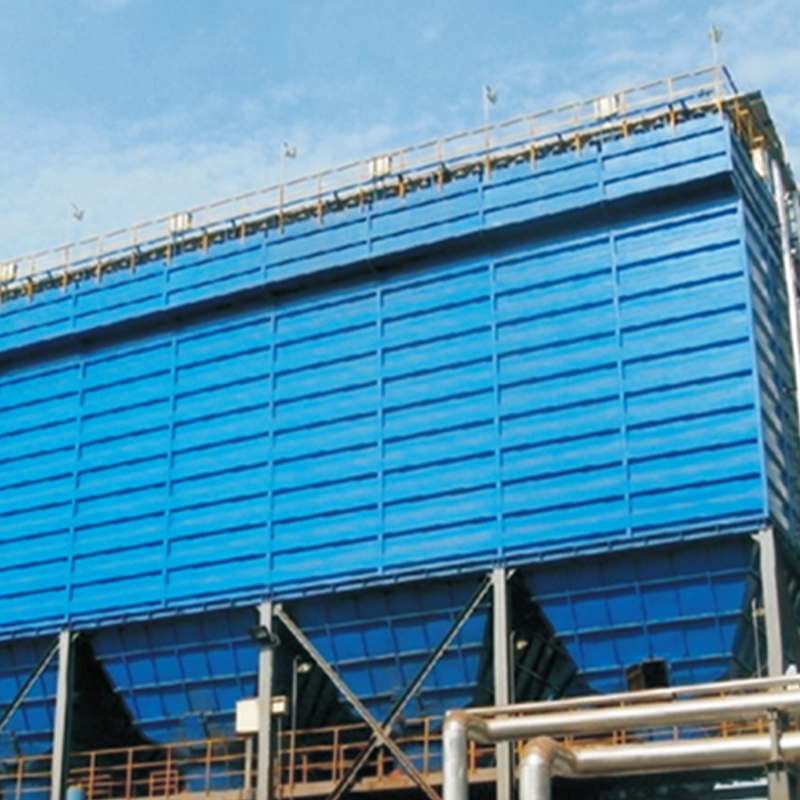 JQM serie luftboks pulspose støvsamler JQM-seriens luftboks-pulsposestøvsamler er en posestøvsamler udviklet af vores virksomhed baseret på teknologi introduceret fra det amerikanske firma Fuller, der trækker på ... Se produkt →
På pulverfremstillingssiden, hvor møller og klassificeringsvirksomheder udleder store mængder fint materiale kontinuerligt, er støvopsamling en døgndrift snarere end en intermitterende opgave. JQM-seriens luftboks-pulspose-støvsamler er den type enhed, vi dimensionerer til de slibe- og klassificeringskredsløb, og den samme logik gælder for ethvert anlæg, der håndterer bulkpulver.
- Hold alt ledende udstyr forbundet og jordet
- Brug ledende eller antistatiske filtermedier i genopretningsenheder
- Begræns indholdet af finhale, som er den fraktion, der forbliver længst i luften
- Rengør afsatser, kanaler og kabinevægge efter en dokumenteret tidsplan
Almindelige spørgsmål om pulverlakering
Har pulverlakering altid brug for en ovn?
Det gør termohærdende pulvere. UV-hærdende pulvere hærder under lamper på få sekunder til minutter, og lavtemperaturformuleringer kan hærde omkring 120 til 140 °C, hvilket gør varmefølsomme dele levedygtige.
Hvor tyk er en pulverlakfilm?
De fleste dekorative og beskyttende belægninger lander mellem 50 og 100 mikron. Funktionelle film, såsom belægninger med fluidiseret leje på rør eller armeringsjern, kan nå flere hundrede mikrometer i én passage.
Hvorfor ser pulverlakering nogle gange ujævnt ud?
Normalt én af tre årsager: en bred partikelstørrelsesfordeling, en inkonsekvent jordbane på bøjlen eller en ovn, der ikke når metaltemperatur inden for den angivne tid.
Er pulverlakering mere holdbar end maling?
For metaldele, der gennemgår korrekt forbehandling, generelt ja. Den tværbundne film modstår stød, kemikalier og UV bedre end de fleste lufttørrede malinger, og den er ikke afhængig af, at opløsningsmiddelfordampning dannes.
Pulvercoating virker på grund af et simpelt samarbejde: et elektrisk felt placerer pulveret, hvor du vil have det, og varme forvandler det løse støv til en permanent hud. Alt andet - forbehandlingskemien, klassificeringens skærepunkt, genvindingssløjfen, støvsystemet - eksisterer for at gøre disse to mekanismer pålidelige i produktionsskala.
Hvis du specificerer udstyr til pulverproduktion, fræsning, klassificering eller støvkontrol, gennemgår vores ingeniører gerne dit materiale og din målfordeling. Send os dine procesdetaljer og vi vil vende tilbage med en praktisk anbefaling i stedet for et generisk citat.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588