

Pulvercoating er en tør efterbehandlingsproces: fint formalet, harpiksbaseret pulver oplades elektrostatisk, sprøjtes på et jordet emne og bages derefter, så partiklerne smelter, flyder og hærder til en hård, kontinuerlig film. Fordi der ikke er noget opløsningsmiddel involveret, er pulveret i sig selv belægningen - hvorfor en pulverlakeret overflade bærer næsten nul VOC-emissioner og bygger en 50-100 µm film i en enkelt passage.
Udtrykket har også en opstrøms betydning. Inde i et pulveranlæg beskriver "pulvercoating" også coating og modificering af individuelle partikler - bindende additiver, pigmenter eller funktionelle lag på pulveroverflader. Begge betydninger hviler på samme disciplin: stram kontrol over, hvordan pulver er malet, klassificeret, tørret og indeholdt.
Hvad er en pulverlakering helt præcist?
En pulverbelægning er et 100 % fast belægningsmateriale. Der er intet vand og intet opløsningsmiddel i formuleringen: et typisk produkt indeholder 50-70% harpiks , 20–40 % pigmenter og fyldstoffer og 1–5 % tilsætningsstoffer såsom flowmidler, afgasningsmidler og ladningskontrollerende additiver. Disse ingredienser smelteblandes, afkøles, knuses og males til en medianpartikelstørrelse på ca. 30-45 µm, før de nogensinde når en sprøjtepistol.
De to familier
- Termohærdende pulvere — epoxy, polyester, polyester-epoxy hybrid, polyurethan, akryl og fluorpolymer. Disse krydsbinder i ovnen og tegner sig for størstedelen af industriel pulverlakering.
- Termoplastiske pulvere — nylon, PVC og polyethylen. Disse smelter og flyder uden kemisk tværbinding, hvilket tillader meget tykke film og stærk kemisk resistens.
Kemi følger servicemiljøet: epoxy, hvor korrosionsbeskyttelse betyder noget indendørs, polyester, hvor sollys og vejr er fjenden, hybrider til indvendige metalvarer og fluorpolymer til aggressiv kemisk eller høj temperatur brug.
Sådan fungerer pulverlakeringsprocessen
Sekvensen er kort, men hver fase er uforsonlig. En forurenet overflade eller en svag jordbane vil ødelægge en ellers perfekt påføring.
| Scene | Hvad sker der | Typiske parametre |
|---|---|---|
| Forbehandling | Affedt, skyl, fosfater eller blæs derefter underlaget | 3–7 trin, 50–60 °C |
| Reol og maskering | Jord delen, og beskyt gevind eller sammenfaldende flader | Rene kontaktpunkter, lav modstand |
| Ansøgning | Corona eller tribo pistol sprøjter ladet pulver | 60–100 kV, 15–25 cm afstand |
| Hærdning | Ovn smelter, flyder og tværbinder filmen | 180–200 °C metaltemperatur, 10–20 min |
| Køling og inspektion | Afkøl luft, og kontroller derefter tykkelse og vedhæftning | 50-100 µm tør film |
Hvorfor afgiften betyder noget
Når pulveret forlader pistolen, påføres en højspændingsladning med lav strømstyrke på partiklerne, som derefter trækkes til det jordede emne. Den elektrostatiske tiltrækning holder pulveret på plads før hærdning og gør det muligt at genvinde: Overspray, der savner delen, kan opfanges, sigtes og genbruges, med velkørende kabiner, der genvinder 95 % eller mere af det sprøjtede pulver.
Pulverlakering vs flydende maling
De to finish er ikke udskiftelige, og valget kommer normalt ned til volumen, underlag og udseendemål.
- Emissioner: pulver indeholder ingen opløsningsmidler, så VOC-udledningen falder kraftigt sammenlignet med opløsningsmiddelbåren flydende maling.
- Filmopbygning: et pulverpassage når 50-100 µm, mens væskesystemer normalt har brug for flere lag for at matche det.
- Holdbarhed: hærdede pulverfilm modstår slag, slid og spåner godt, og epoxy- eller hybridsystemer består lange saltspraytest, når forbehandlingen er rigtig.
- Farveændring: væske vinder her - at skifte pulverfarve betyder rengøring af stand og linjer, hvilket er grunden til, at pulverbutikker batcher jobs efter farve.
- Underlag: pulver har brug for en ledende, varmetolerant del; plast og varmefølsomme samlinger forbliver generelt med flydende eller UV-hærdede belægninger.
Hvorfor partikelstørrelsesfordeling bestemmer pulverlakeringskvalitet
To pulvere kan dele den samme kemi og opføre sig helt forskelligt, fordi ydeevnen lever i partikelstørrelsesfordelingen. For mange fine partikler og pulveret flyder dårligt, oplader inkonsekvent og støver i kabinen. For mange grove partikler og filmen bliver ru og appelsinskal. De fleste pulverlakeringskvaliteter er derfor målrettet mod en median omkring 30-45 µm med et topsnit tæt på 100 µm.
| Brøk | Typisk mål | Hvad sker der if you miss it |
|---|---|---|
| Bøder | Under 10 µm holdes lavt | Dårlig fluidisering, støvdannelse, lav overførselseffektivitet |
| Median (D50) | 30-45 µm | Off-spec flow, dækning og filmjævnhed |
| Groft | Topskæring nær 100 µm | Ru overflade, ujævn hærdning, tungere film |
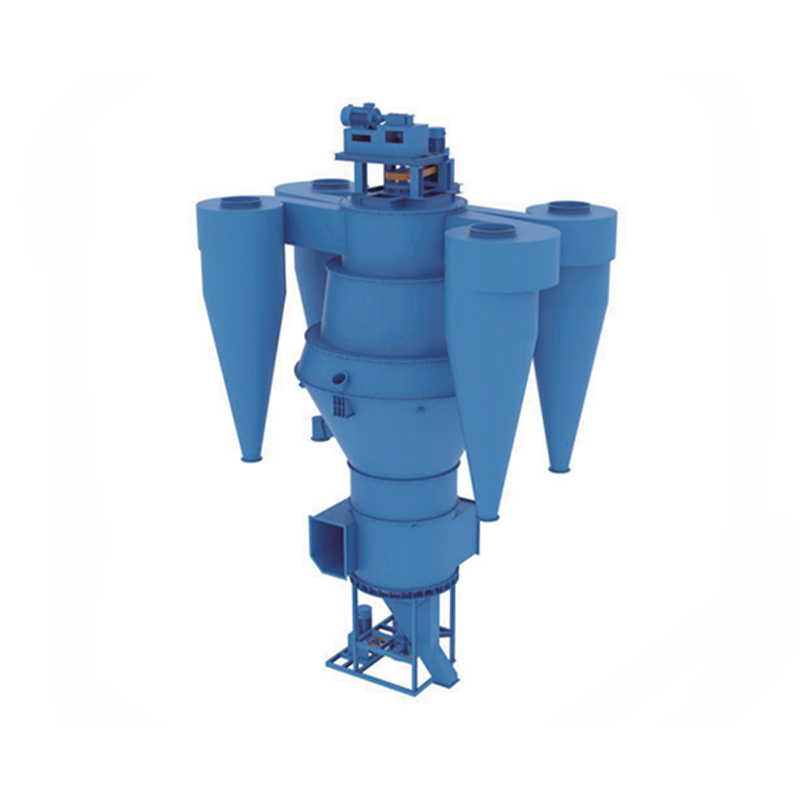
Det er derfor klassificering, ikke slibning alene, sætter pulverkvaliteten. A dynamisk pulverklassificering trimmer topsnittet og trækker fine partikler ud i samme luftstrøm, og skærepunktet kan justeres uden at stoppe linen.
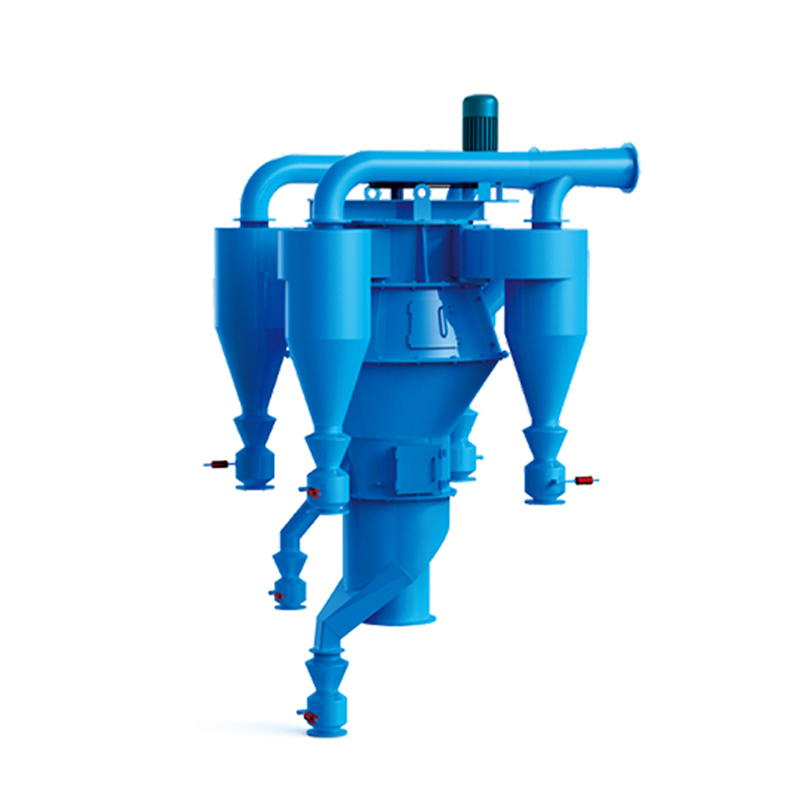 TS-CX Series Ultrafine Powder Classifier Tør ultrafin klassificering med justerbar 200-1000 mesh finhed, velegnet, når pulverkvaliteten afhænger af præcis topskæring og finfjernelse i kontinuerlig behandling. Se produkt →
Hvordan fremstilles pulverlakeringspulver
At omdanne harpiks, pigment og fyldstof til et sprøjtbart pulver er en sekvens af blanding, smeltning og størrelsesreduktion - og de sidste to trin bestemmer det færdige produkt.
- Vej og forbland råvarerne i en højintensitetsblander.
- Smelteblanding i en dobbeltskruet ekstruder ved ca. 90-120 °C, så harpiksen fugter hver pigmentpartikel.
- Afkøl smelten på et bælte, flig derefter og knus den til chips.
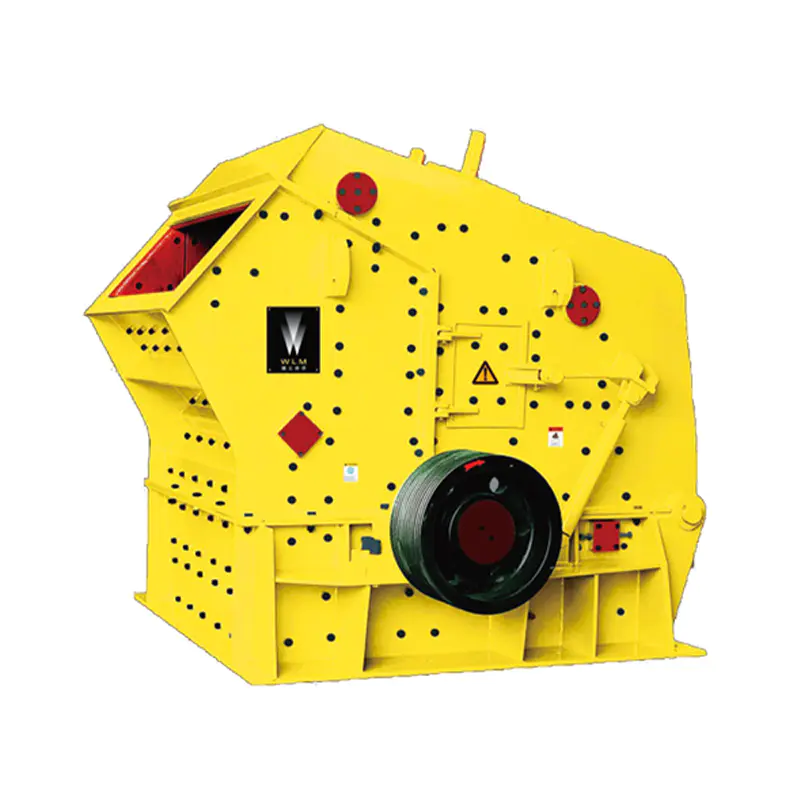
- Slib og klassificer spånerne, ofte i en enkelt luftklassificeringsmølle, for at ramme målpartikelstørrelsen.
- Sigtning, metaldetektion og emballering.
Formalingsstadiet er, hvor de fleste planter vinder eller taber penge.
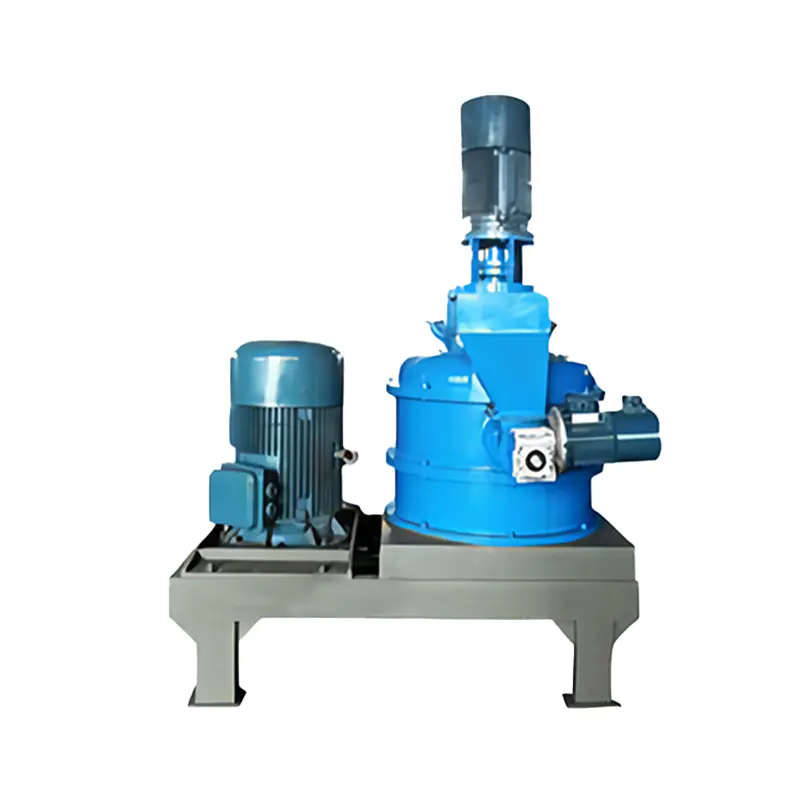 Luftklassificeringsmølle til ultrafin slibning Kombinerer slagslibning og intern klassificering for at kontrollere D50 fra 1,5-45 μm, der hjælper med at styre varmen i pulverlakeringsharpiksfræsning. Se produkt →
En luftklassificerende mølle kombinerer slagslibning med et internt sorteringshjul, så kun partikler under skærepunktet forlader møllen, mens overdimensioneret materiale bliver ved med at cirkulere. Slibevarmen føres væk af luftstrømmen, hvilket betyder noget, fordi pulverlakeringsharpikser blødgøres og udtværes, hvis møllen bliver varm.
Belægningspartikler, ikke paneler
Det samme ord optræder et trin tidligere i kæden. Tør partikelcoating - ofte kaldet pulvermodifikation - indpakker hver partikel i et tyndt lag af additiv, pigment eller funktionelt materiale uden at opløse noget.
I pulverbelægningsproduktion bruges dette til at binde metalliske pigmenter, så de ikke længere adskilles fra basispulveret under tribo-opladning, og til at tørbelægge værtspartikler med silica eller aluminiumoxid i nanoskala for at forbedre flydeevnen og ladningsstabiliteten. Ud over belægninger forbedrer den samme teknik spredningen af fyldstoffer i cement, kemikalier og batterimaterialer.
Rotorbaserede enheder udfører arbejdet med høj forskydning og kort opholdstid, som holder temperaturen under kontrol. Vores pulverlakerings- og modifikationsmaskine er bygget til netop denne opgave, og kombinerer tørring, desintegrering og overflademodifikation i en enkelt omgang.
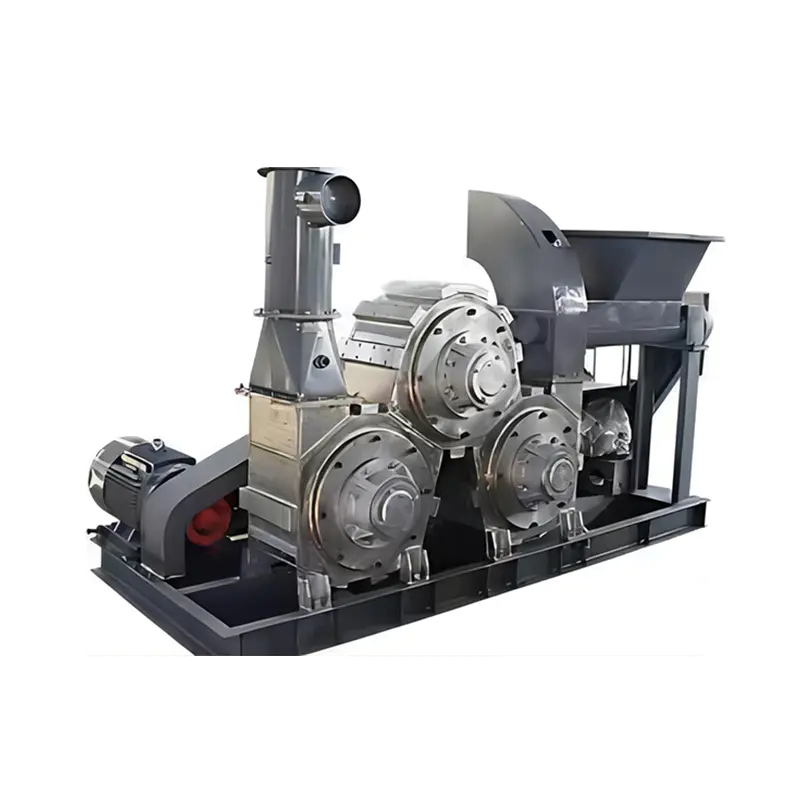 Pulverlakerings- og modifikationsmaskine Kombinerer tørring, nedbrydning og overflademodifikation i én omgang til mineralpulvere med præcis modifikatordosering og friktionsgenereret varme. Se produkt →
Støvkontrol, genvinding og linjehygiejne
Pulverlakering er en støvfrembringende virksomhed i begge ender af kæden. I standen skal overspray opfanges og enten genvindes eller bortskaffes; i formalings- og klassificeringsanlægget skal fine fraktioner opsamles, før de når filteret eller arbejdspladsen.
To regler holder en linje ren og kompatibel:
- Adskil genvinding fra affald. En cyklon returnerer brugbart groft pulver til tragten, mens en patron eller posefilter håndterer den fine fraktion, der ellers ville ødelægge genvindingen.
- Dimensionér opsamleren efter støvet, ikke luftstrømmen. Pulverlakeringsfiner er lette og klæbrige, så pulsrene posesamlere med generøst kludareal holder et stabilt trykfald langt længere end understørrelsesenheder.
Siden 2002 har vores team bygget slibe-, klassificerings-, tørrings- og støvfjernelsesudstyr til cement-, kemi-, el- og stålindustrien, understøttet af ISO 9001, ISO 14001 og OHSAS 18001 certificering. Pulsposesamlere såsom LMC/CDMC-serien og kulmølle-specifikke luftboksenheder er standardværktøjer i dette værktøjssæt.
Nøgle takeaways
- En pulverbelægning er en 100 % fast, opløsningsmiddelfri finish, der påføres elektrostatisk og hærdes i en ovn til en hård film.
- Filmtykkelsen lander typisk mellem 50 og 100 µm, og en velkørende kabine genvinder 95 % eller mere af sin overspray.
- Ydeevnen bestemmes længe før sprøjtepistolen - af partikelstørrelsesfordeling, slibning og klassificering.
- Tør partikelbelægning og modifikation udvider den samme idé til selve partikeloverfladen.
Hvis du angiver en slibe-, klassificerings-, tørrings- eller støvfjernelseslinje til pulverproduktion, kan vores ingeniører gennemgå dit materiale og målrette partikelstørrelsesfordelingen. Send os detaljerne og vi vil vende tilbage med en brugbar konfiguration.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588