

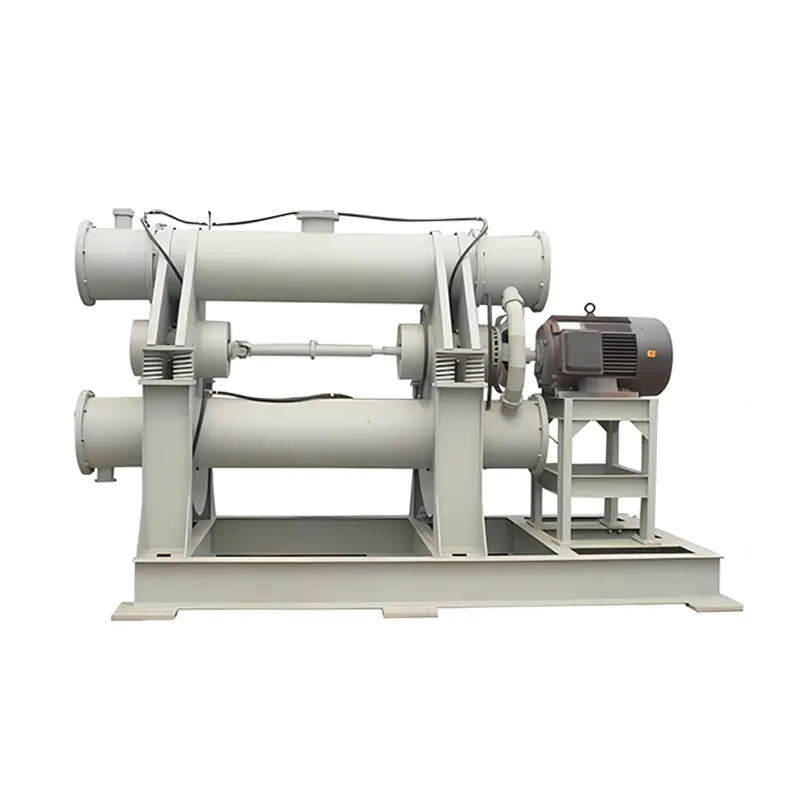
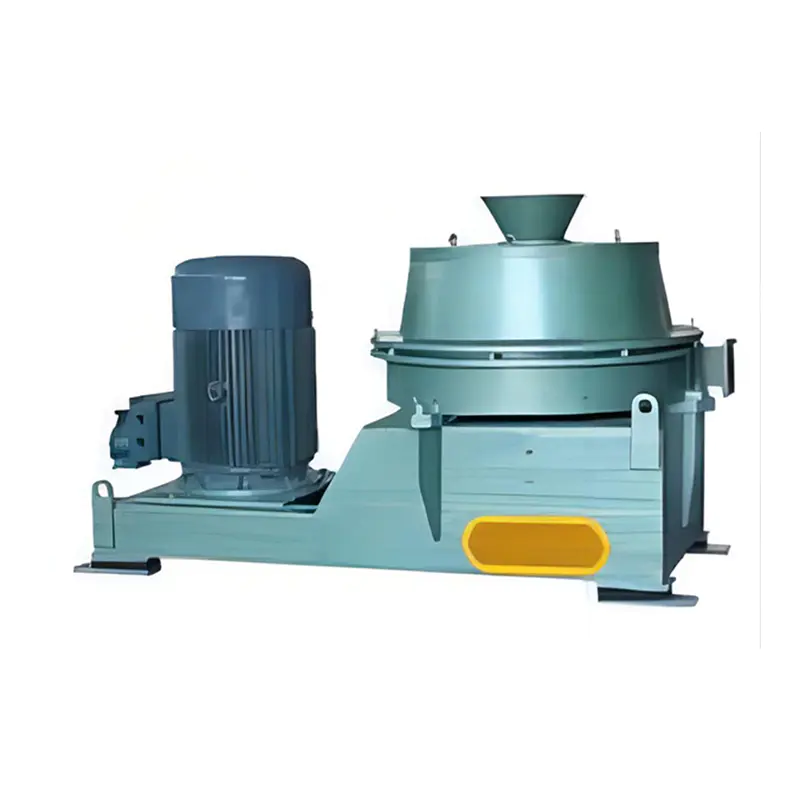
En vibrerende mølle er en slibemaskine, der bruger hurtig mekanisk vibration i stedet for langsom tromlerotation til at nedbryde og finmale bulkmaterialer. Vibrationskammeret svinger typisk med 1000 til 3000 cyklusser i minuttet , som tvinger slibemedierne inde i røret, såsom stålstænger, stålkugler eller keramiske cylindre, til at støde og gnide mod fødematerialet tusindvis af gange i minuttet. Denne handling producerer meget fine, smalle partikelstørrelsesfordelinger i en meget kortere forarbejdningscyklus end en konventionel tumblingskuglemølle, hvilket er grunden til, at vibrerende møller er bredt udvalgt til ultrafin slibning, mekanisk aktivering og tør- eller vådspredningsopgaver på tværs af minedrift, keramik, kemisk og metallurgisk industri.
Hovedkomponenter i en Vibrerende Mølle
Hver vibrerende mølle, uanset størrelse eller producent, er bygget op omkring fem kernedele, der arbejder sammen om at generere og overføre vibrationsenergi ind i slibekammeret.
- Sliberør eller cylinder , sædvanligvis U-formet eller rørformet, foret med slidbestandigt gummi, manganstål eller keramiske plader afhængigt af materialet, der behandles
- Vibrationsfreser , en ubalanceret akselsamling drevet af en elektrisk motor, der omdanner roterende bevægelse til en kontrolleret cirkulær eller elliptisk vibration
- Slibemedie , herunder stålstænger, stålkugler eller keramiske cylindre, der fylder omkring 70 til 85 procent af rørvolumenet
- Fjederstøttesystem , som isolerer vibrationer fra bundrammen og beskytter det omgivende fundament og struktur
- Drivmotor og kobling , generelt en standard trefaset motor forbundet gennem en fleksibel kobling for at reducere stødbelastning på akslen
Arbejdsprincip og slibemekanisme
Malerøret på en vibrerende mølle er monteret på fjedre og forbundet med en excentrisk aksel. Når motoren roterer akslen, skaber den ubalancerede masse en roterende centrifugalkraft, der skubber hele røret ind i en lille, hurtig, cirkulær vibrationsbane i stedet for en fuld rotation. Fordi selve røret næsten ikke bevæger sig i absolutte tal, oplever slibemediet indeni en meget højere relativ acceleration, ofte tre til ti gange tyngdeaccelerationen sammenlignet med medierne inde i en roterende kuglemølle, som hovedsageligt er styret af tyngdekraften og tromlehastigheden.
Tre slibehandlinger sker samtidigt
Inde i røret udsættes mediet og materialet for stød, slid og forskydning på samme tid, hvilket er hovedårsagen til, at vibrerende møller når fine partikelstørrelser så hurtigt.
- Slagslibning, hvor mediepartikler kolliderer direkte med fodermateriale og bryder større partikler i mindre fragmenter
- Slidslibning, hvor lag af medier gnider mod hinanden og mod materialet, hvor partikeloverflader gradvist slides ned
- Forskydningsslibning, frembragt af glidende bevægelse mellem tilstødende lag af slibemedier, der bevæger sig med lidt forskellige hastigheder
Almindelige typer af Vibrerende Mølles
Vibrerende møller er generelt grupperet efter rørform og slibemedier, og hver konfiguration passer til en forskellig kombination af tilførselsstørrelse, målfinhed og materialehårdhed.
| Type | Slibemedie | Typisk outputfinhed | Almindelig brug |
|---|---|---|---|
| Rørtype vibrerende mølle | Stålstænger eller cylpebs | Ned til 10 mikron | Mineralpulver, kvarts, feldspat |
| U-formet vibrerende mølle | Stålkugler | 5 til 45 mikron | Metalpulver, keramisk råmateriale |
| Våd vibrerende mølle | Keramiske perler | Sub mikron rækkevidde | Pigment, belægning, spredning af batterislam |
| To-rørs vibrerende mølle | Stålstænger | 15 til 60 mikron | Mineralbehandlingslinjer med stor kapacitet |
Vibrerende mølle sammenlignet med kuglemølle og stangmølle
Kunder, der vurderer fintmalingsudstyr, sammenligner ofte en vibrerende mølle med en traditionel tumblingskuglemølle eller stangmølle. De vigtigste forskelle kommer ned til slibeintensitet, energieffektivitet og partikelfinhed.
Slibeintensitet og hastighed
En vibrerende mølle anvender malekraft med en meget højere frekvens end en roterende tromle, så den kan nå det samme finhedsmål på en brøkdel af opholdstiden. En batch, der har brug for flere timer i en konventionel kuglemølle, kan ofte behandles på 20 til 60 minutter inde i en vibrerende mølle ved formaling af det samme mineral til en sammenlignelig mikronstørrelse, ifølge data om udstyrs ydeevne, der almindeligvis offentliggøres af kinesiske producenter af formalingsudstyr.
Energiforbrug pr. outputenhed
Fordi mediet opnår højere acceleration med mindre roterende masse at overvinde, bruger vibrerende møller generelt mindre specifik energi pr. ton produkt til ultrafine slibeopgaver, selvom excitermotoren stadig trækker kontinuerlig strøm under drift, og de samlede energibesparelser afhænger i høj grad af tilførselshårdhed og målfinhed.
Fodaftryk og installation
Vibrationsmøller er normalt mere kompakte end kuglemøller med sammenlignelig effekt, da de ikke har brug for en stor roterende tromleskal, men de kræver et korrekt designet fjederfundament for at absorbere vibrationer og forhindre dem i at overføres til værkstedsgulvet.
Industrielle anvendelser af Vibrerende Mølles
Vibrerende møller bruges overalt, hvor en proces har brug for fine eller ultrafine partikler med en snæver størrelsesfordeling, og den specifikke anvendelse bestemmer normalt rørforingsmaterialet, slibemedietypen, og om processen kører tørt eller vådt.
- Ikke-metallisk mineralforarbejdning , herunder kvartssand, kaolin, talkum, calciumcarbonat, feldspat og grafitpulverproduktion
- Forberedelse af metal og legeringspulver , såsom flaget aluminiumspulver, kobberpulver og jernpulver, der anvendes i belægninger og pulvermetallurgi
- Slibning af keramiske og ildfaste råmaterialer , hvor ensartet partikelstørrelse direkte påvirker sintringskvaliteten
- Kemisk og pigmentdispersion , blanding af faste pigmenter i flydende bærere til maling, blæk og belægninger
- Behandling af batterimateriale , finslibning af elektrodematerialer såsom grafit og lithiumforbindelsesprækursorer
- Forskning i mekanisk aktivering , hvor vibrationsenergi ændrer partikeloverfladestrukturen for at forbedre reaktiviteten i senere kemiske trin
Fordele ved at bruge en vibrerende mølle
| Fordel | Praktisk fordel |
|---|---|
| Højfrekvente vibrationer | Kortere formalingscyklus og hurtigere partikelstørrelsesreduktion |
| Kompakt struktur | Mindre værkstedsfodaftryk end tumlemøller med tilsvarende produktion |
| Snæver partikelfordeling | Mere ensartet produktkvalitet med færre overstørrelsespartikler |
| Fleksibel våd eller tør drift | Kan tilpasses forskellige downstream-proceskrav |
| Lavt medieforbrug | Reducerede udskiftningsomkostninger for slibestænger, kugler eller perler over tid |
Vigtige tekniske parametre ved valg af en vibrerende mølle
Valget af den rigtige vibrerende møllemodel afhænger af mere end rørvolumen alene. Købere bør vurdere følgende parametre sammen med deres leverandør, før de afgiver en ordre.
Foder og produktspecifikation
Bekræft den maksimale fødepartikelstørrelse, som møllen kan acceptere, den målrettede outputfinhed i mikron, og om processen skal køre kontinuerligt eller i batches, da disse tre faktorer bestemmer rørlængde, mediebelastningsforhold og exciterkraft.
Vibrationsfrekvens og amplitude
Vibrationsamplitude er normalt justerbar inden for et område på 2 til 8 millimeter ved at ændre modvægtskonfigurationen på magnetiseringsakslen, og en højere amplitude øger generelt slibeintensiteten, men øger også slid på rørforingen og medierne.
Materiale af rørforing
Manganstålforinger passer til slibende mineraltilførsler, gummiforinger reducerer metalforurening til kemiske eller pigmentanvendelser, og keramiske foringer foretrækkes, når selv spor af jernforurening ville påvirke produktets renhed.
Vedligeholdelsestips til pålidelig langtidsdrift
Vibrerende møller arbejder under konstant cyklisk stress, så en konsekvent vedligeholdelsesrutine forlænger levetiden og holder partikelfinheden stabil batch efter batch.
- Efterse fjederstøtterne regelmæssigt for udmattelsesrevner, da slidte fjedre tillader overskydende vibrationer at overføres til fundamentet
- Tjek lejetemperatur og smøring på magnetiseringsakslen, fordi overophedning ofte er det tidligste tegn på lejeslid
- Overvåg rørbelægningens tykkelse med jævne mellemrum, og udskift slidte sektioner, før de perforerer, især ved mineralske anvendelser med høj slidstyrke
- Fyld slibemedier på efter en defineret tidsplan, da underdimensioneret medieladning reducerer slibeeffektiviteten og øger det specifikke energiforbrug
- Bekræft motorens justering og koblingstilstand, da fejljustering accelererer slid på aksel og lejer langt hurtigere end normale driftsbelastninger
Almindelige problemer og praktisk fejlfinding
| Problem | Sandsynlig årsag | Foreslået handling |
|---|---|---|
| Produktets finhed når ikke målet | Utilstrækkelig medieopladning eller slidte medier | Genopfyld eller udskift slibemediet for at få det korrekte påfyldningsforhold |
| Unormal vibration eller støj | Løs exciter modvægt eller lejeslid | Stop møllen og inspicer spændingsanordninger og lejer |
| Reduceret gennemløb over tid | Foringsslitage ændrer indvendig rørgeometri | Mål foringstykkelse og planlæg udskiftning |
| Motor overbelastning tripper | For høj fremføringshastighed eller medieoverladning | Juster fremføringshastigheden, og bekræft medievægten i forhold til designspecifikationen |
Seneste udvikling inden for Vibrerende mølleteknologi
I løbet af de sidste par år har producenterne fokuseret udviklingsindsatsen på tre praktiske områder frem for på dramatiske redesigns af kernevibrationsprincippet.
Drev med variabel frekvensstyring
Mange nuværende modeller parrer nu magnetiseringsmotoren med et drev med variabel frekvens, hvilket giver operatørerne mulighed for at finjustere vibrationsfrekvensen for forskellige fodermaterialer uden at ændre mekaniske modvægte, hvilket forkorter overgangstiden mellem produktbatcher.
Opgraderinger af slidstærkt foring
Nyere keramiske komposit- og højkromlegerede foringer forlænger serviceintervallerne mellem udskiftning af beklædning, hvilket sænker de samlede ejeromkostninger for kontinuerlige operationer med høj slid, såsom kvarts- og feldspatslibning.
Integration med automatiseret partikelstørrelsesovervågning
Nogle produktionslinjer forbinder nu online laserpartikelstørrelsesanalysatorer direkte til møllekontrolsystemet, hvilket gør det muligt for processen at justere opholdstiden automatisk i stedet for kun at stole på faste batch-timere.
Ofte stillede spørgsmål om vibrerende møller
Hvilken partikelstørrelse kan en vibrerende mølle opnå
Afhængigt af model, medietype og tilførselshårdhed kan en vibrerende mølle typisk male materiale ned til et område på 5 til 45 mikron, og specialiserede våde vibrerende møller med keramiske perlemedier kan nå ind til submikronområdet til pigment- og belægningsdispersion.
Er en vibrerende mølle velegnet til vådslibning
Ja. Vådvibrerende møller bruges almindeligvis til pigment-, belægnings- og batterislambehandling, hvor flydende bærer og faste partikler males sammen, og rørdesignet justeres med forseglede lejer og korrosionsbestandige foringer til våd service.
Hvordan påvirker valg af slibemedie ydeevnen
Stålstænger giver en stærk slagkraft, der er egnet til hårdere mineraler, stålkugler giver en mere afbalanceret slag- og slidvirkning for materiale med medium hårdhed, og keramiske perler reducerer metalforurening, mens de muliggør meget fin slibning af følsomme kemiske produkter.
Hvor ofte skal slibemedier udskiftes
Udskiftningsintervaller varierer med foder-slibeevne og driftstimer, så de fleste operatører sporer medievægttab under planlagt vedligeholdelse og fylder eller udskifter medier, når opladningen falder til under det forhold, der anbefales af udstyrsproducenten.
Hvad er forskellen mellem en vibrerende mølle og en vibrerende sigte
En vibrerende mølle bruger vibrationsenergi sammen med slibemedier til at reducere partikelstørrelsen, mens en vibrerende sigte kun bruger vibration til at adskille partikler efter størrelse gennem maskeåbninger og ikke udfører nogen slibehandling.
Kan en vibrerende mølle køre kontinuerligt i en produktionslinje
Ja, mange industrielle vibrerende møller er designet til kontinuerlig føde- og udledningsdrift og er integreret direkte i mineralbearbejdnings- eller kemiske produktionslinjer, mens mindre enheder ofte drives i batch-tilstand til laboratorie- eller pilotskalatest.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588